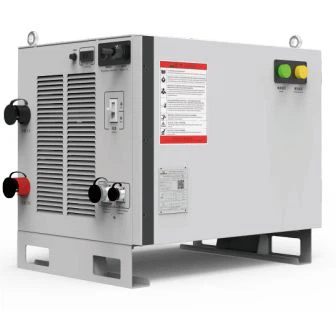
Popis produktů
Svařovací stroj řady CRP DS využívá vysoce{0}}výkonný plně{1}}digitální procesor pro realizaci tří-úrovňové soft{3}}spínací technologie, frekvence je až 100 kHz svařovacího zdroje, MAG/CO₂ může realizovat svařování s ultra{5}}nízkým rozstřikem a široký rozsah aktuálního pokrytí sekce je stále velmi dobrý, 200A kontrola množství rozstřiku 500A pulzní svářečka dočasná míra zatížení 100 %, 350A a 500A přichází s krátkým-pulsem oblouku, díky kterému krátký obloukový pulz 350A a 500A vytvoří krásnější tvar svaru. SL je zároveň přechodová svářečka kovů za studena s nižším rozstřikem a stabilnějším obloukem.
Vlastnosti diagramu Diacram
● Ultra{0}}režim svařování s nízkým rozstřikem
Podporuje svařování MAG/CO₂, dosahuje ultra-nízkého rozstřiku díky přesné kontrole proudu, snižuje následné čištění a zlepšuje čistotu svaru.
● Konstantní penetrace a stabilní oblouk
Konstantní proudový výstup a konstantní průnik zajišťují stálou stabilitu oblouku za různých podmínek svařování a zabraňují propálení-nebo neúplnému průniku.
● High Arc Ignition Technology
Je vybaven zatahovací funkcí zapalování oblouku, výrazně zlepšuje úspěšnost zapálení oblouku, zvláště vhodný pro fázi spouštění oblouku u náročných obrobků, snižuje ztráty materiálu.
● Svařování rybích šupin a zpracování tenkých plechů
Optimalizovaný pro svařování tenkých plechů a vnějších dílů vytváří rovnoměrné, jemné svary rybích šupin, které vyvažují estetiku a strukturální pevnost.
● Krátký obloukový puls a vysokorychlostní-svařování
Technologie pulsů s krátkým obloukem umožňuje vysokorychlostní{0}}svařování a zároveň zajišťuje čisté, krásné svary a zvyšuje efektivitu výroby.
● Korekce polohy robota
Vestavěná-funkce korekce polohy automaticky identifikuje a opravuje polohu svařovací pistole při práci s robotickým systémem, aby se přizpůsobila složitým tvarům obrobků.
● Integrovaná integrace parametrů
Všechny svařovací parametry se nastavují centrálně pomocí ovládacího panelu robota, což eliminuje potřebu individuálního nastavení zařízení. To zjednodušuje proces a snižuje lidskou chybu.
Technické parametry těla robota
|
Položka |
CRP-DS500-P |
|
Jméno |
Plně digitální DC IGBT invertorová multifunkční svářečka CO₂/MAG/MIG |
|
Model |
CRP - DS350 - SL (vyhovující CCC) |
|
Velikost [mm] |
426x550x531,5(ŠxDxV) (bez šroubů a zvedacích kroužků a jiných výstupků) |
|
Hmotnost |
Asi 62 kg |
|
Fáze, Jmenovité vstupní napětí |
Třífázové -, 380 V + 10 %, 50 Hz/60 Hz univerzální |
|
Jmenovitý vstup |
26KVA, 23KW |
|
Jmenovitý výstupní proud |
30 až 350 A (v závislosti na průměru drátu) |
|
Jmenovité výstupní napětí |
15,5 až 39 V (v závislosti na průměru drátu) |
|
Jmenovitý zátěžový faktor |
60 % (cyklus 10 - minut) |
|
Metoda svařování |
CO₂ krátké - obvodové svařování, MAG/MIG krátké - obvodové svařování, studené obloukové svařování |
|
Základní materiál pro svařování |
Uhlíková ocel, nerezová ocel |
|
Rychlost podávání drátu |
1,0 až 18 m/min |
|
Ovládací kabely podavače drátu a svařovací kladné a záporné kabely |
Kabel podavače drátu: 5 m (standardní) (Možnost: lze prodloužit až na 15 m) |
|
Režim ovládání podavače drátu |
Vysoce přesné ovládání rychlosti zpětné vazby optického kodéru |
|
Doba doplňování ochranného plynu |
0 až 10 sekund (lze nastavit na osciloskopu) |
|
Doba zastavení ochranného plynu po zpoždění |
0 až 10 sekund (lze nastavit na osciloskopu) |
|
Rozhraní pro robota |
CAN komunikace |
|
Výstup monitorování oblouku |
Svařovací napětí a proud se zobrazují na osciloskopu |
|
Napájecí zdroj pro regulátor plynu |
36V 6A (svařovací zdroj by měl být vypnut, když se nepoužívá) |
|
Metoda nastavení svařovacího napětí |
Unitární/oddělené (výběr oscilátorem) |
|
Uživatelská dokumentace |
Počet dokumentů:10 |
|
Regulace průběhu proudu a napětí |
Úprava obrazovky nastavení oscilátoru Úprava obrazovky nastavení 0scilátoru Úprava obrazovky nastavení oscilátoru |
|
Úroveň IP |
IP21S |
Svářeč


FAQ
Otázka: Jaké jsou hlavní výhody ručního svařovacího zdroje CRP-DS500-P? Jak se liší od standardních svářeček?
Odpověď: Hlavní přednosti CRP-DS500-P spočívají v jeho dvojích atributech – vysokém výkonu a robotické spolupráci. Není to jen výkonná ruční svářečka, která nabízí ultra-svařování s nízkým rozstřikem a konstantní průvar pro zajištění špičkové-kvality svarů, ale obsahuje také vestavěné automatizační funkce, jako je korekce polohy a integrace parametrů. To znamená, že jej lze použít jako samostatné zařízení pro přesné ruční svařování nebo bezproblémově integrovat do robotických automatizačních buněk, což poskytuje pohodlí a kompatibilitu pro budoucí modernizace výrobních linek, které nejsou dostupné u standardních svářeček.
Otázka: Produkt zmiňuje „ultra-svařování s nízkým rozstřikem“. Jak je toho konkrétně dosaženo? Jaké praktické výhody to nabízí?
Odpověď: CRP-DS500-P výrazně snižuje tvorbu rozstřiku v režimech svařování MAG/CO₂ díky optimalizovanému řízení oblouku a zpracování tvaru vlny. Tento mechanismus zahrnuje přesné řízení zkratového{5}}proudu a regulaci příkonu energie. Přímé výhody jsou: ① Snížení časových a mzdových nákladů na čištění strusky a rozstřiku po svařování; ② Vylepšená estetika a čistota svaru; ③ Snížené opotřebení spotřebního materiálu (jako jsou trysky a kontaktní hroty), což má za následek celkové úspory nákladů.
Otázka: Co přesně znamená funkce "Integrace parametrů"? Jak to funguje?
Odpověď: „Integrace parametrů“ eliminuje potřebu složitého nastavování parametrů na samotném svařovacím zdroji. Všechny svařovací parametry (jako je proud, napětí a pulzní charakteristiky) lze nastavit a uložit přímo prostřednictvím připojeného ovládacího panelu robota. Operátor může provést všechna nastavení jednoduše v rámci programovacího rozhraní robota, což značně zjednodušuje provozní proces a snižuje chyby spojené s přepínáním mezi různými zařízeními. Je zvláště vhodný pro rychlé přepínání svařovacích procesů v automatizovaných svařovacích stanicích.
Otázka: Jakou roli hraje „funkce polohování“ ve skutečném svařování?
Odpověď: „Funkce polohování“ (nebo korekce polohování) je klíčová inteligentní funkce při použití ve spojení s robotem. Před svařováním může robot pohánět svařovací hořák, aby se lehce dotkl obrobku nízkým proudem, aby přesně detekoval skutečnou polohu obrobku. Pokud se u sestavených obrobků vyskytnou i drobné chyby při montáži nebo deformace, systém automaticky opraví předem naprogramovanou dráhu robota-, aby bylo zajištěno, že svařovací hořák vždy sleduje správný svar. To výrazně snižuje kritické požadavky na přesnost montáže obrobku a zlepšuje úspěšnost a konzistenci svařování.
Otázka: Je tento napájecí zdroj vhodný pro svařování tenkých plechů a exponovaných, viditelných součástí?
A: Je to velmi vhodné. Funkce „svařování rybích šupin“ a „pulsy s krátkým obloukem“ v produktu jsou navrženy speciálně pro takové aplikace. Technologie pulsu krátkého oblouku poskytuje přesně řízený přívod tepla a účinně zabraňuje propálení-tenkých plechů. Vytváří také esteticky příjemné, jednotné svary rybích šupin, které jsou klíčové pro svařování vnějších dílů vyžadujících vysokou estetickou kvalitu, jako jsou automobilové díly a kryty spotřebičů. Zajišťuje jak strukturální pevnost, tak estetiku.
Otázka: Má skutečně vysokou úspěšnost zapálení oblouku? Co to znamená pro doby výrobního cyklu?
Odpověď: Ano, jeho technologie zapalování oblouku zataženého oblouku výrazně zlepšuje-úspěšnost prvního zapálení oblouku tím, že optimalizuje proces spouštění oblouku. Na vysokorychlostní-automatické výrobní lince každé selhání zapálení oblouku znamená, že robot se musí zastavit a zkusit to znovu, čímž přeruší výrobní rytmus a ztratí čas. Vysoká úspěšnost zapálení oblouku zajišťuje konzistenci a stabilitu výrobního procesu a je klíčovým faktorem při zlepšování celkové efektivity zařízení (OEE).
Populární Tagy: vysoce výkonný ruční svařovací zdroj, Čína vysoce výkonní výrobci ručních svařovacích zdrojů, dodavatelé, továrna